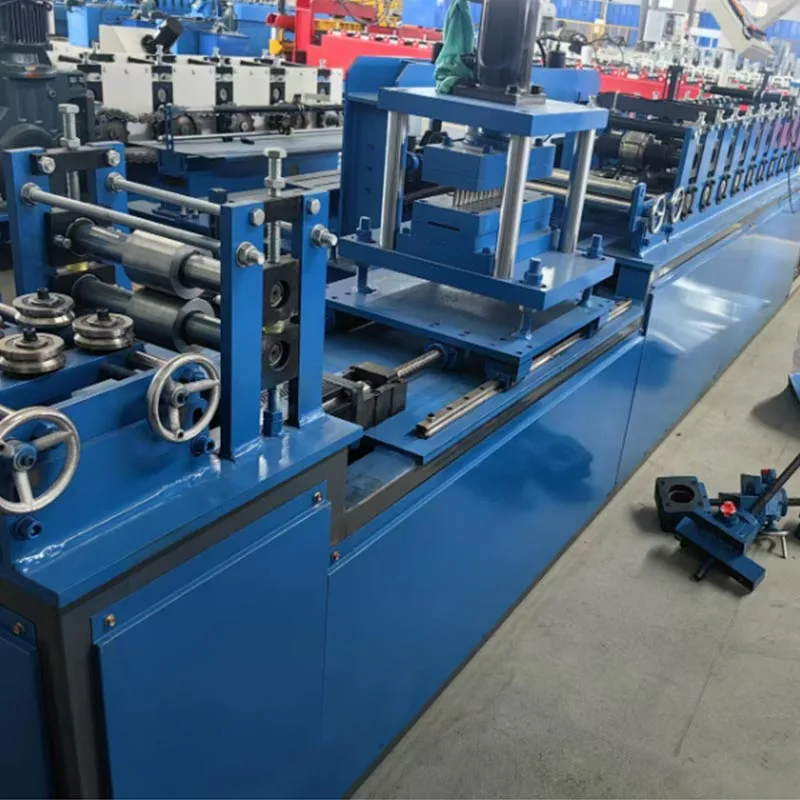
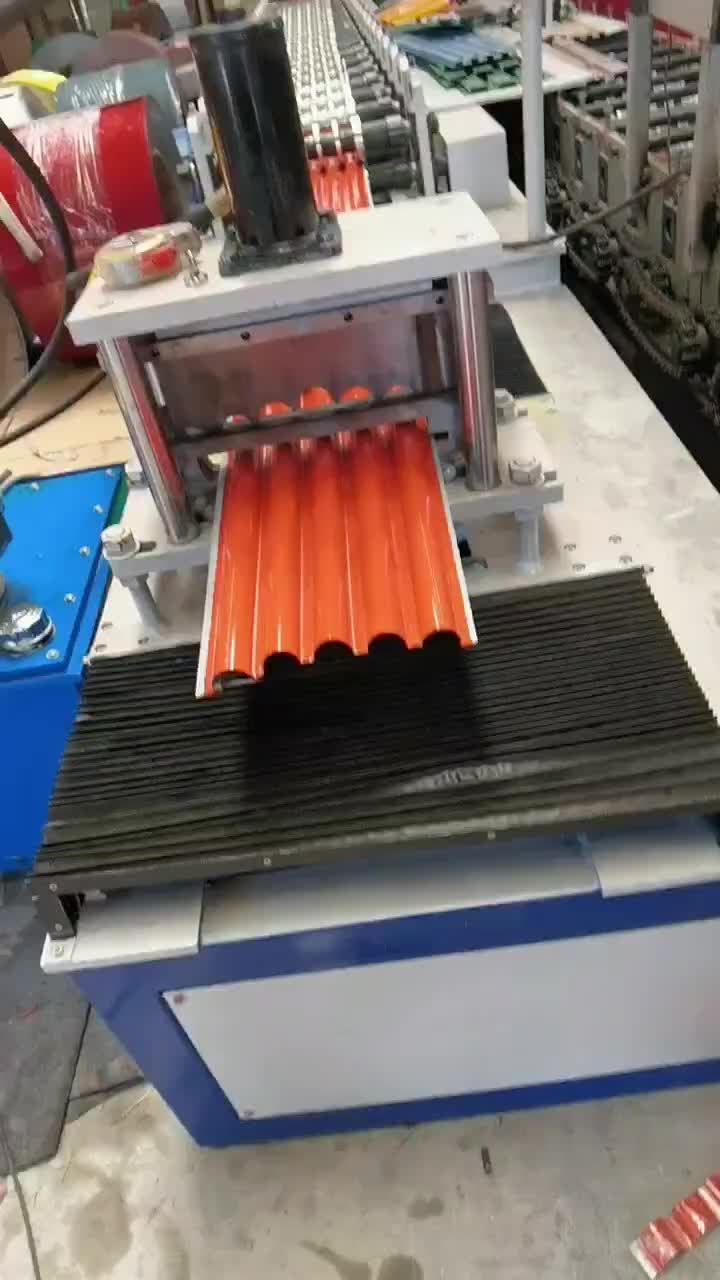
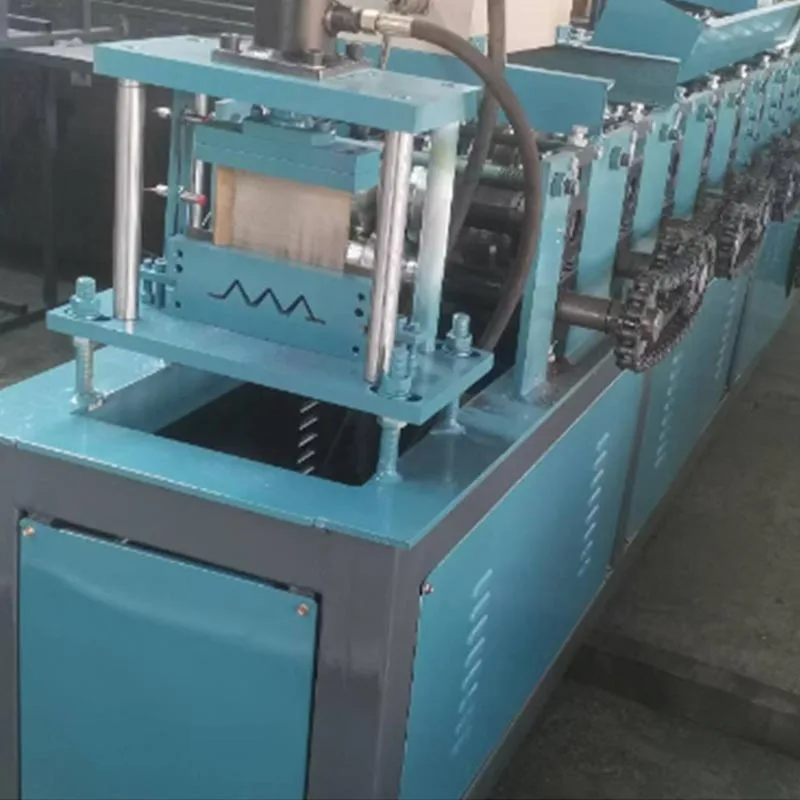
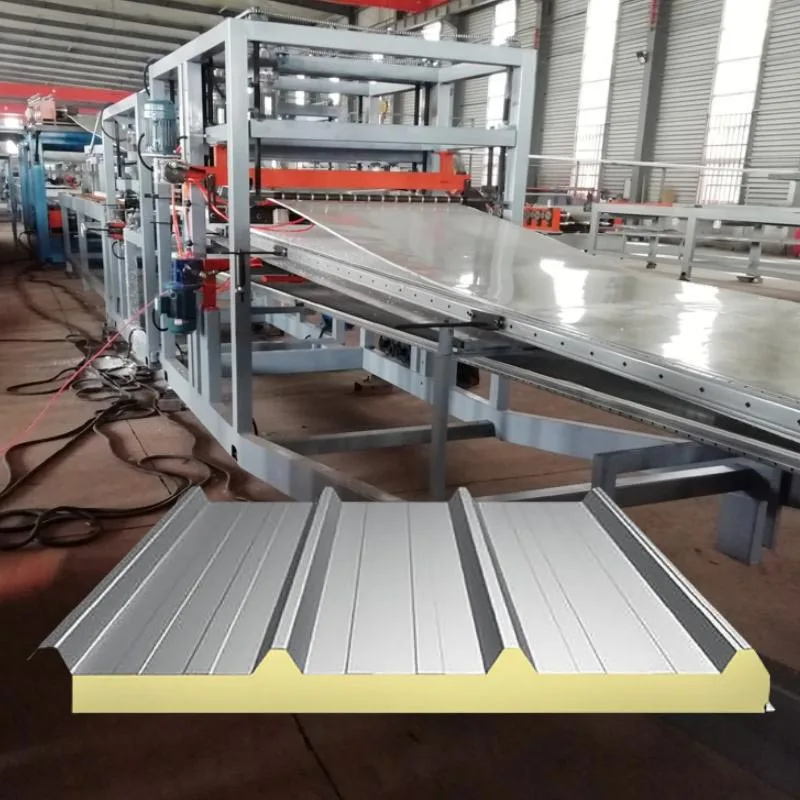
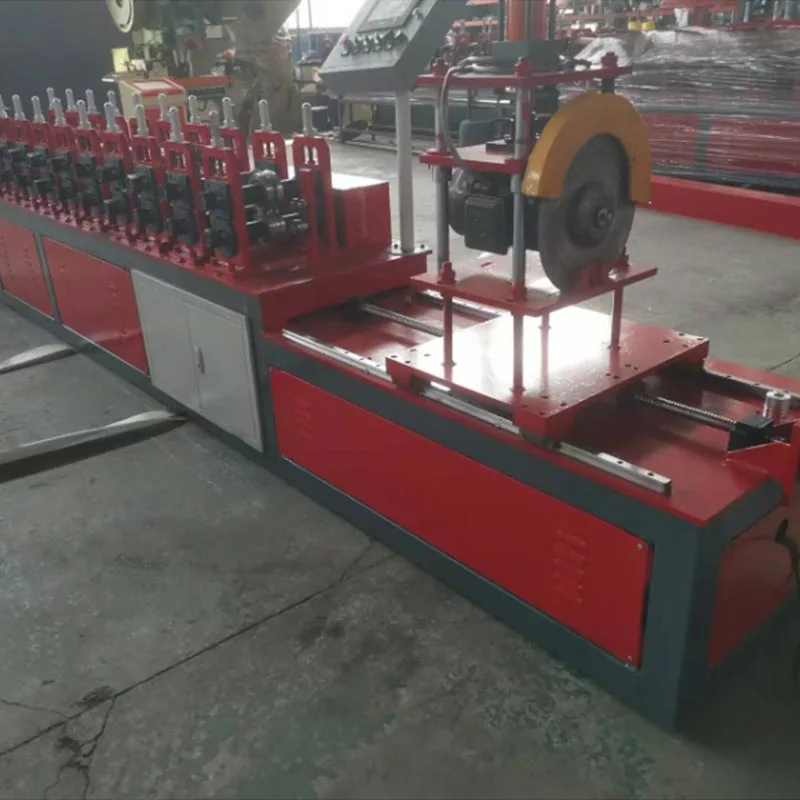
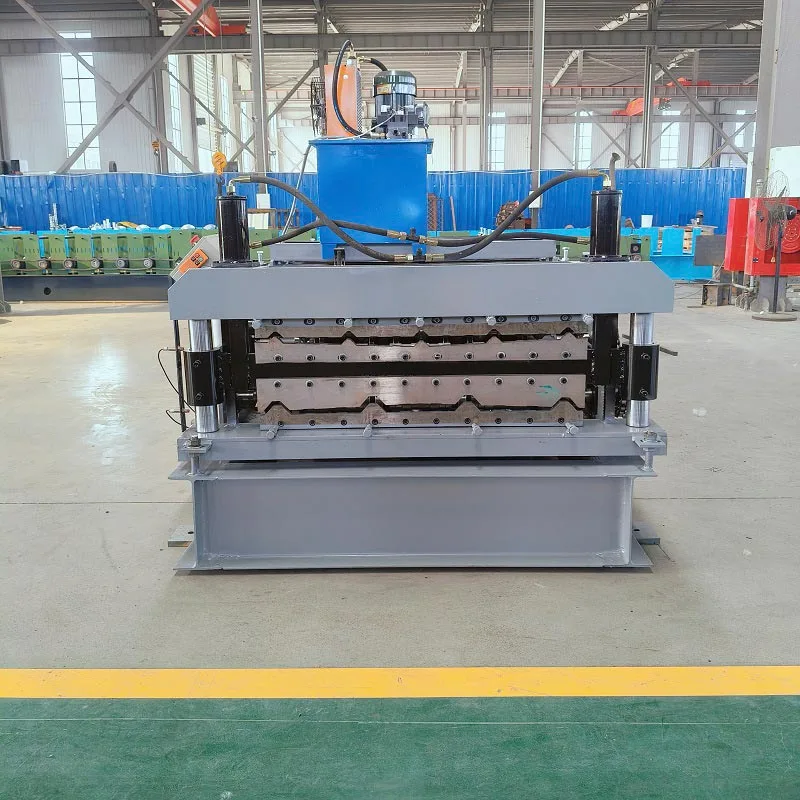
Servo Non-Stop valjarski stroj za plošče Great Wall, ki ga proizvaja Parfu International Trading Co., Ltd., je napreden kos industrijske opreme. Zasnovan je posebej za kontinuirano proizvodnjo gradbenih plošč. Te plošče so splošno znane kot "velike stenske plošče" ali "vzdolžno valovite plošče".
Stroj predstavlja velik preskok v tehnologiji valjanja. Tradicionalni stroji se morajo ustaviti, da razrežejo vsako ploščo. to
Servo Non-Stop stroj za oblikovanje valja ne. Vključuje servo gnane sisteme za izvajanje rezanja in drugih dejanj
brez zaustavitve proizvodne linije. Rezultat je dramatično povečanje učinkovitosti, prihrankov materiala in izdelka
kakovosti.
Stroj je temelj sodobne, avtomatizirane proizvodnje gradbenega materiala.
Scenariji uporabe
Ta servo Non-Stop stroj za oblikovanje valja je vsestranski. Uporablja se v različnih panogah, ki zahtevajo dolgo,
kovinske plošče po meri.
Te plošče so cenjene ne le zaradi svoje trdnosti in odpornosti na vremenske vplive, ampak tudi zaradi modernega videza
jim celovita rešitev za gradnjo objektov.
Industrijska skladišča in tovarne: industrijska skladišča in tovarne imajo koristi od svojih velikih, neprekinjenih
strešne in stenske površine. Stroj izdeluje dolge plošče. To zmanjša spoje na kraju samem in potencialna mesta puščanja.
Hladilnice: plošče se lahko proizvajajo z izoliranimi jedri. Neprekinjene dolžine so ključne za
ohranjanje toplotne učinkovitosti.
Kmetijske zgradbe: kot so hlevi in skladišča. Trajnost in stroškovna učinkovitost teh plošč omogočata
jih idealno.
Dekorativne notranje in zunanje obloge: profil plošče je mogoče prilagoditi. To omogoča edinstveno arhitekturo
modeli.
Standardni parametri
Proizvodni material: pocinkano jeklo, aluminij ali barvno prevlečene jeklene kolobarje.
Debelina materiala: Stroj obdeluje material od 0,3 mm do 0,8 mm.
Teža tuljave: do 5.000 kg (ali več), odvisno od zmogljivosti odvijalnika.
Širina plošče: 800 mm do 1000 mm (končno oblikovana širina).
Hitrost proizvodnje: 15 - 45 metrov na minuto.
Dolžina reza: Programabilna od 1 metra do več kot 12 metrov; na voljo je tudi neprekinjeni način.
Skupna poraba energije se giblje od 20 do 40 kW. Natančna vrednost je odvisna od velikosti in konfiguracije stroja.
Nadzorni sistem: za upravljanje uporablja PLC z HMI zaslonom na dotik.
Pogonski sistem: Rezalnik in podajalnik poganjajo visoko zmogljivi AC servo motorji.
Ključne prednosti
Servo Non-Stop valjarski stroj je izboljšava, ki spreminja igro. Prekaša običajno valjanje
vsak način. To je pametnejši način proizvodnje.
A. Visoka učinkovitost in rezanje brez izpadov
To je bistvena prednost. Stroj se ne ustavi za rezanje plošče. Servo gnani rezalni sistem se sinhronizira
njegova hitrost s premikajočo se ploščo. Naredi čist rez. Nato se hitro vrne v začetni položaj za naslednje
cikel. Ta neprekinjen proces odpravlja nakopičene izpade. Znatno poveča celotno proizvodnjo.
B. Izjemen prihranek materiala
Tradicionalni stroji imajo pogosto "uvodni" in "uvodni" del za vsako ploščo. To je izgubljen material. The
non-stop sistem omogoča optimizirane vzorce rezanja. Plošče je mogoče rezati z minimalnim razmikom med njimi. Reže
odpadnega materiala skoraj v nič. Rezultat so drastični prihranki pri stroških, zlasti pri proizvodnji velikih količin.
C. Vrhunska kakovost izdelkov
Stalen, neprekinjen proces oblikovanja ustvarja bolj konsistenten izdelek. Hitrostnih nihanj oz
mikropostanki. Posledica tega so plošče z enotnim profilom in natančno geometrijo. Servo rezalni mehanizem
zagotavlja čist rez brez robov. Robovi plošč so gladki in brez deformacij.
D. Prilagodljivost in hitra menjava
Vse nastavitve plošče so shranjene kot digitalni recepti v PLC-ju. Operaterji zamenjajo izdelke z enim dotikom na uporabniku prijazen
zaslon na dotik. Stroj nato poskrbi za ostalo in samodejno konfigurira vsako nastavitev. To močno skrajša čas nastavitve. To
je idealen za maloserijsko proizvodnjo.
E. Zmanjšani operativni stroški
Večja učinkovitost pomeni več proizvedenih plošč na izmeno. Dosežena je manjša poraba energije na ploščo. Manj
materialni odpadki zmanjšajo stroške surovin. Avtomatizacija tudi zmanjša potrebno delovno silo. Pogosto lahko en operater
upravljati celotno linijo.
F. Povečana varnost
Varnost je bistvenega pomena pri oblikovanju. Popolna zaščita in avtomatizacija omejujejo izpostavljenost gibljivim delom. Tudi sistem
vključuje več varoval, kot so gumbi za zaustavitev v sili in varnostni senzorji, za popolno zaščito.
Podroben opis stroja in komponente
Popoln servo non-stop stroj za oblikovanje valja je enoten sistem ključnih komponent, ki brezhibno delujejo skupaj.
1. Odvijalnik (odvijalnik)
To je izhodišče. Drži veliko kovinsko tuljavo. Ima motoriziran trn za razširitev in oprijem
tuljava. Zavorni sistem zagotavlja hrbtno napetost. Ta napetost je ključna za gladko in stabilno odvijanje. nekaj
odvijalniki so avtomatski. Lahko privarijo rep ene tuljave na svinec naslednje. To omogoča resnično non-stop
proizvodnja.
2. Enota za podajanje in izravnavo
Kovinski trak iz tuljave je pogosto rahlo ukrivljen. Ta enota ga splošči. Sestavljen je iz niza izravnave
zvitki. Odstranijo vse tuljave ali samostrele. To zagotavlja popolnoma raven trak za oblikovalnik zvitkov. to
ravnost je bistvena za izdelavo visokokakovostnega in natančnega profila.
3. Servo gnana enota za predprebijanje (neobvezno)
To je dodatni modul, ki se namesti, ko plošče zahtevajo vnaprej preluknjane luknje ali zareze. Na primer, luknje za
vijaki ali prezračevanje. Servo sistem sinhronizira štancanje s premikajočim se trakom. Izvaja prebijanje
delovanje na letenju. Je zelo natančen.
4. Glavni stroj za oblikovanje valja
To je srce proizvodne linije. Vsebuje vrsto stojal. Vsako stojalo ima par zvitkov (zgornji zvitek
in spodnji zvitek). Zvitki so natančno obdelani iz visoko kakovostnega jekla. Trak poteka skozi vsakega
zaporedno stojalo. Na vsaki postaji zvitki postopoma upognejo kovino. Postopoma oblikujejo končni »Super
stenski profil. Število stojal je odvisno od zahtevnosti profila. Običajni stroj ima lahko od 18 do 25 oblik
postaje.
5. Servo Non-Stop sistem rezanja
To je odločilna komponenta servo non-stop valjarnega stroja.
Servo motor: zagotavlja moč za gibanje rezalnika. Upravlja ga z izjemno natančnostjo PLC.
Sklop letečega rezalnika: To je fizični rezalni mehanizem. Lahko so rotacijske škarje ali giljotinski rezalnik. To
je nameščen na robustnem linearnem vodilu.
Proces: PLC spremlja hitrost plošče v realnem času. Ko doseže ciljno dolžino, pošlje signal
servo motor. Ob tem signalu se rezalni sklop takoj aktivira in pospeši za natančen rez. Ujema se
njegova hitrost natančno ustreza premikajoči se plošči. Med sinhronizacijo rezilo izvaja rez. Po vsakem rezu rezalnik
se v trenutku umakne in vrne v začetni položaj. Celoten cikel je končan kot bi mignil.
6. Izhodni transporter in sistem zlaganja
Po rezanju se dokončana plošča premika vzdolž izhodnega tekočega traku. Samodejni sistem za zlaganje nato zbere
plošče na koncu. Prešteje jih in oblikuje čiste, organizirane svežnje, tako da so pripravljeni za vezanje in pošiljanje.
7. Nadzorni sistem (PLC in HMI)
PLC je možgani stroja. Usklajuje vse komponente. Vmesnik človek-stroj (HMI) je dotik
zaslon. Operaterju omogoča vnos ukazov. Operater lahko nastavi želeno dolžino plošče, hitrost izdelave,
in količino. Zaslon prikazuje podatke v realnem času. Prikazuje število proizvodnje, hitrost stroja in morebitne alarme o napakah.
Potek dela v proizvodnji
Celoten proces, od tuljave do končne plošče, je neprekinjen, avtomatiziran tok.
1. korak: Nalaganje tuljave
Operater z žerjavom naloži jekleno tuljavo na odvijalnik. Nato se trn razširi, da varno zaklene tuljavo
na mestu. Nato se vodilni konec traku ročno vnese v izravnalno enoto.
2. korak: Vstavljanje niti in nastavitev
Trak najprej napeljite skozi izravnalne valje. Nato ga napeljite skozi enoto za predluknjanje (če je na voljo).
Na koncu ga vstavite v prvo stojalo oblikovalnika zvitkov. Operater izbere recepturo izdelka na HMI.
3. korak: Cikel oblikovanja in rezanja
Glavni pogonski motor valjarja se zažene. Trak se začne premikati. Prehaja skozi vsako oblikovalno stojalo. The
Profil se postopoma oblikuje. Popolnoma oblikovana plošča izhaja iz zadnjega stojala. PLC sledi plošči
dolžina. V točno določenem trenutku aktivira servo leteči rezalnik. Rezalnik se sinhronizira, reže in ponastavi. to
cikel se ponovi za vsako ploščo.
4. korak: Izpis in zlaganje
Razrezane plošče potujejo po tekočem traku. Dosežejo avtomatski zlagalnik. Zlagalnik prešteje končane plošče
in jih oblikuje v čiste sklade. Za ustvarjanje stabilnih skladov lahko uporablja potiskalo ali dvižno mizo.
5. korak: Spremljanje in nadzor kakovosti
Operater spremlja proces preko HMI. Izvajajo periodične preglede prvih nekaj plošč. Merijo
dolžino in preverite obliko profila. Avtomatizacija zagotavlja, da je vsak naslednji panel enak.
6. korak: Menjava tuljave (polavtomatsko)
Za zagotovitev gladkega prehoda stroj upočasni, ko je tuljava skoraj končana. Lahko se oglasi alarm. The
operater pripravi naslednjo tuljavo. V polavtomatski liniji se stroj za kratek čas ustavi. Operater vari novo
navijte na staro. Nato se proizvodnja nadaljuje. V popolnoma avtomatski liniji s tuljavo in varilnim strojem ta proces
zgodi brez ustavljanja.
Ta servo non-stop stroj za oblikovanje zvitkov odpravlja potrebo po ustavljanju za rezanje – nujno zlo v tradicionalnih
valjanje. Njegova integrirana servo tehnologija omogoča neprekinjeno delovanje. Rezultat je hiter proces, ki
drastično zmanjša količino odpadkov.
Ponuja oprijemljive koristi. Ti vključujejo večjo učinkovitost, nižje operativne stroške in vrhunsko konsistentnost izdelka.
Za vsakega proizvajalca kovinskih plošč z velikim razponom ta stroj ni le nadgradnja. To je transformativno
naložba. Zagotavlja konkurenčnost na zahtevnem trgu. Postavlja nov standard za kakovost in produktivnost v
industrija gradbenih materialov.
Hot Tags: Servo Non-Stop stroj za oblikovanje valja
Pošljite povpraševanje na Parfu, da pridobite informacije o cenah in projektih za stroje za oblikovanje valja, stroje za sendvič plošče, dodatke za stroje za oblikovanje valja. Zagotavljamo odgovor v 24 urah.
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov.Politika zasebnosti