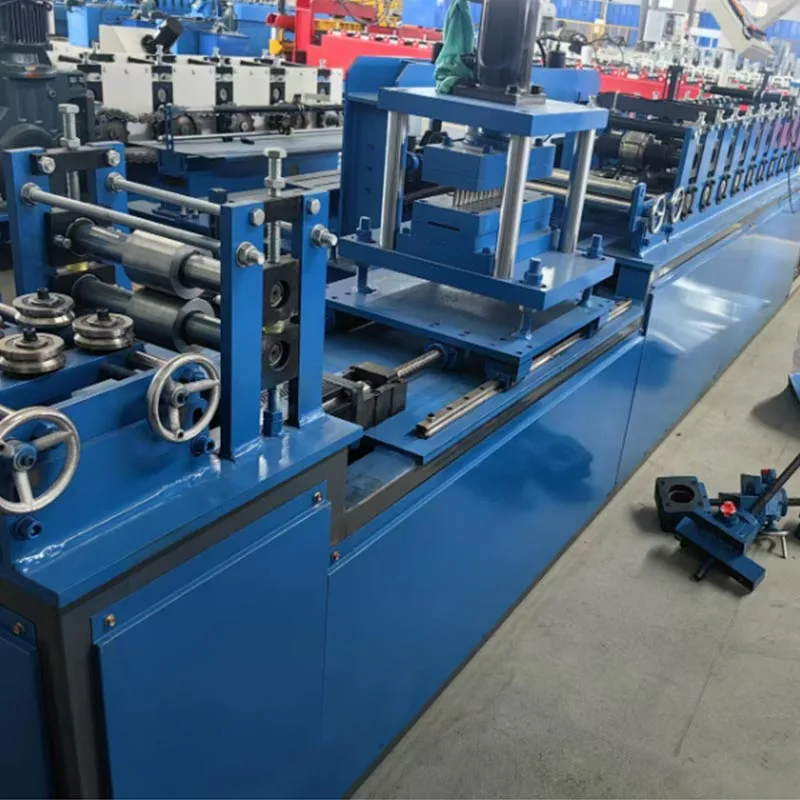
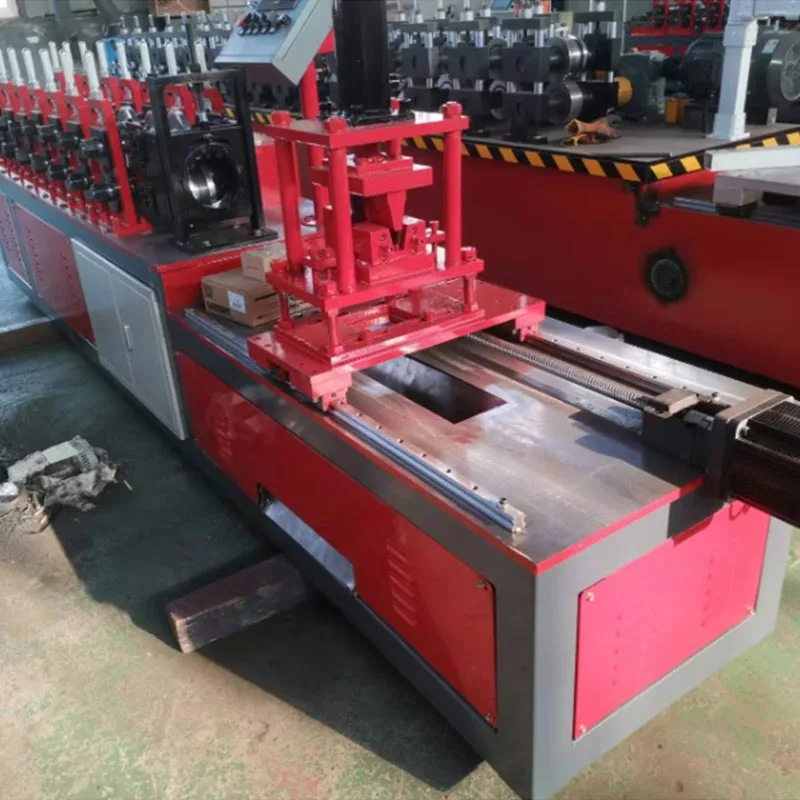
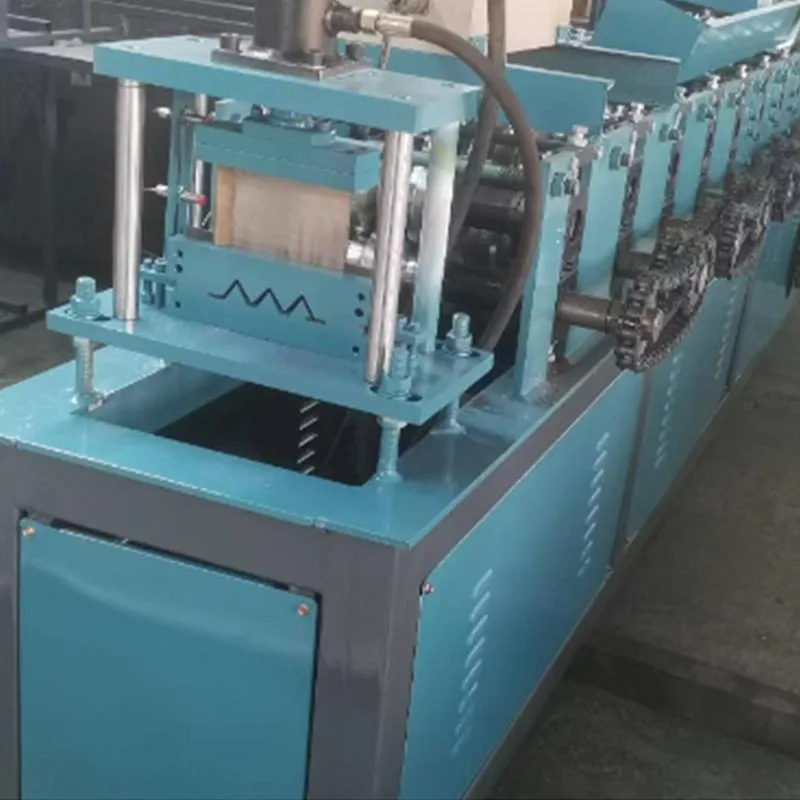
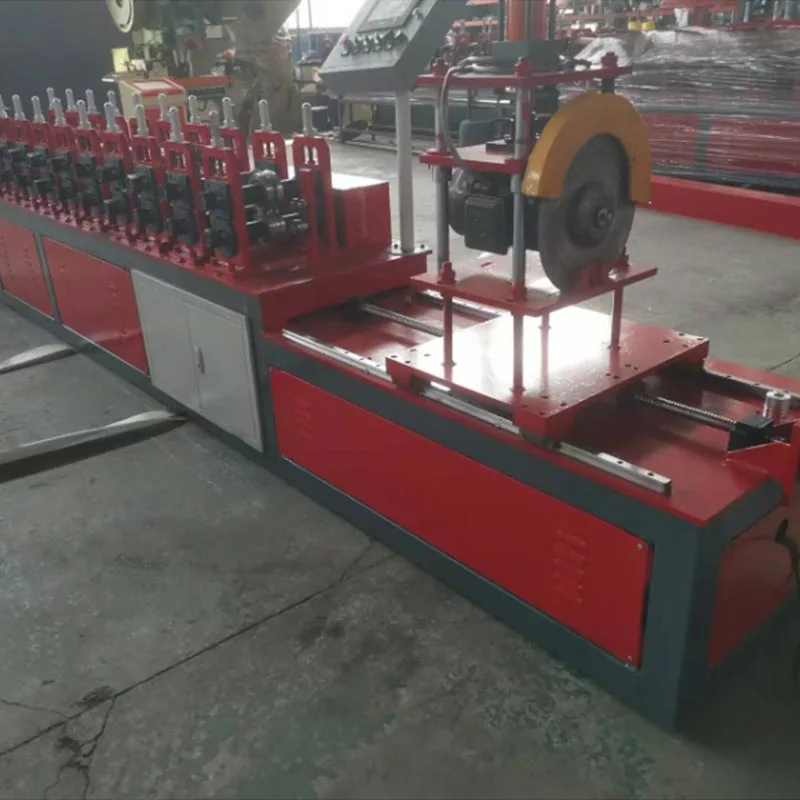
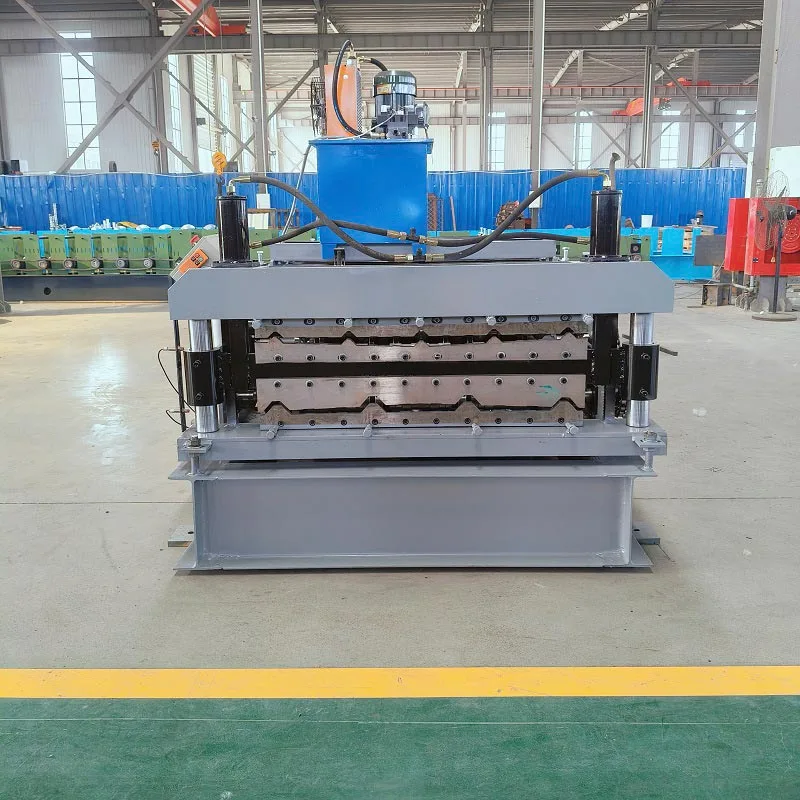
Jekleni stroj za valjanje, ki ga poganja menjalnik
Jekleni valjarni stroj, ki ga poganja menjalnik, proizvaja Parfu International Trading Co., Ltd., je močan industrijski stroj. Uporablja se v gradbeništvu. Ta stroj obdeluje surove jeklene kolute. Proizvaja natančne konstrukcijske dele. Ti deli se imenujejo jekleni čepi, gosenice in kanali.
Tvorijo okostje ali "zmajevo kost" sodobnih zgradb. Ta jekleni stroj za oblikovanje valja, ki ga poganja menjalnik, se preoblikuje
gradbeništvo. Počasno, ročno delo nadomešča s hitro, avtomatizirano proizvodnjo.
Ime "Menjalnik" izvira iz njegovega osnovnega pogonskega sistema. Ta sistem uporablja utrjene zobnike za zagotavljanje neizmerne moči,
vzdržljivost in nemoteno delovanje. Ti stroji za jeklene okvirje menjalnika lahko delujejo dlje časa pod velikimi obremenitvami.
Oni
so vlečni konji v proizvodnji okvirjev iz lahkega jekla (LGS).
Kako deluje?
Jekleni stroj za valjanje, ki ga poganja menjalnik, je sistem za valjanje. Kovino oblikuje korak za korakom v neprekinjenem, avtomatiziranem procesu
postopek. Ta sistem brez ustavljanja pretvori surovi material v končne okvirje.
A. Odvijalec / Odvijalnik
To je izhodišče. Močan odvijalnik drži veliko jekleno tuljavo. Gladko odvija tuljavo in
podaja v stroj. Veliko odvijalnikov ima motorno zavoro. To zagotavlja dosledno in nadzorovano napetost
krma. Preprečuje nenadzorovano odvijanje tuljave.
B. Vodilo in izravnalna enota
Ta del vodi trak v stroj in poravna njegovo začetno krivuljo. To krivuljo je treba odstraniti tako, da
končni izdelek je raven in dimenzijsko točen.
C. Valjarna/oblikovalna postaja
To je srce stroja. Sestavljen je iz niza parnih kotalnih gredi. Na teh jaških, izdelanih po meri
nameščeni so oblikovalni valji (ali matrice).
Progresivno oblikovanje: jekleni trak gre skozi vsak par valjev. Vsaka postaja izvaja majhen, inkrementalni
bend. Prvih nekaj postaj bi lahko začelo mečkati robove. Naslednje postaje postopoma zložite kovino v a
C-oblika, U-oblika ali drug zapleten profil.
Pogon menjalnika: vsak par gredi v postaji za oblikovanje je povezan s centralno pogonsko gredjo. Ta povezava je
narejen preko robustnega menjalnika. Zobniki zaklenejo vse valje v popolno sinhronizacijo. To odpravlja drsenje, zagotavlja
dosleden in visokokakovosten izdelek.
D. Enota za prebijanje in zarezovanje
Ta stroj za oblikovanje jeklenih valjev, ki ga poganja menjalnik, pogosto vključuje integrirano postajo za prebijanje. Uporablja hidravlični ali servo pogon
luknjači za ustvarjanje lukenj v mreži čepa. To doda kritično funkcionalnost poleg osnovnega oblikovanja. Te luknje so za
električna napeljava, vodovodne cevi in mehanski kanali. Enote za zarezovanje lahko izrežejo dele na koncih
čepki. To omogoča lažjo povezavo z gosenicami ali drugimi komponentami.
E. Rezalni sistem
Ko je jeklo popolnoma oblikovano, se razreže na določeno dolžino. To se izvede z uporabo enega od dveh primarnih sistemov:
Flying Cut-Off: To je sistem visoke hitrosti. Rezalna enota se premika sinhrono s premikajočim se profilom med
rezati. Nato se vrne v začetni položaj. To omogoča neprekinjeno proizvodnjo brez prekinitve. Idealen je za
izpis velikega obsega.
Statični rez: Stroj se za kratek čas ustavi za vsak rez. Hidravlične škarje ali žaga čisto razrežejo profil. To je a
preprostejša, robustna rešitev, ki je nekoliko počasnejša.
F. Nadzorni sistem (PLC & HMI)
Programabilni logični krmilnik (PLC) je možgani stroja. Operater uporablja vmesnik človek-stroj (HMI)
zaslon na dotik za nadzor nad vsem. Operater vnese parametre, kot so:
Vrsta profila (npr. Čep, Trak)、Želena dolžina、Količina、Vzorec prebijanja in razmik
PLC izvaja te ukaze z visoko natančnostjo. Upravlja navijalnik, valje, luknjače in rezalnik.
G. Tabela za izstop/iztok
Na zadnji stopnji se razrezani kosi transportirajo iz stroja. Nato so lepo zloženi, pripravljeni
za združevanje in transport.
Običajni parametri in specifikacije
Bistvene specifikacije, ki jih je treba upoštevati:
Debelina materiala (merilo): Določa zmogljivost stroja z obsegom debeline jekla, ki je združljiv
z običajno 0,4 mm do 2,0 mm (zajema približno 25 do 12-gauge).
Širina materiala: ta parameter določa mejo za najglobljo prirobnico čepa. Čep 150 mm na primer zahteva a
tuljava široka približno 300 mm.
Hitrost oblikovanja: označuje, koliko metrov profila se proizvede na minuto (mpm). Tipične hitrosti se gibljejo od 15 do
nad 45 mpm, na kar neposredno vplivata moč in oblika stroja.
Valjčne postaje: Število stopenj oblikovanja neposredno oblikuje natančnost izdelka. Več postaj omogoča bolj gladko,
kompleksnejši profili. Osnovni stroji imajo 12-16 postaj; napredni modeli imajo 20 ali več.
Premer in material gredi: gredi morajo biti močne in toge. Visokokakovostni stroji uporabljajo trdne materiale z visoko vsebnostjo ogljika
jeklene gredi. Ti so pogosto kaljeni in brušeni za natančnost in dolgo življenjsko dobo. Običajni premeri so 65 mm, 70 mm in
80 mm.
Material valjev: Oblikovalni valji ponujajo izjemno odpornost proti obrabi, doseženo z uporabo visokokakovostnega legiranega jekla
(Cr12, Cr12MoV) in njihovo utrjevanje na HRC 58-62.
Moč glavnega motorja: To je moč pogonskega motorja v kilovatih (kW), ki določa navor stroja in
zmogljivost za debelejše materiale. Običajne vrednosti segajo od 5,5 kW do 22 kW ali več.
Nadzorni sistem: Nadzorni sistem je sestavljen iz PLC-ja (npr. Siemens, Mitsubishi) in zaslona HMI.
Zmogljivost luknjanja: zmogljivost luknjalne enote, merjena z največjim številom lukenj na minuto in luknjanjem
sila (tonaža).
Ključne prednosti
Stroj za oblikovanje jeklenih valjev na pogon z menjalnikom zagotavlja znatne prednosti pred ročno izdelavo in alternativnim okvirjem
sistemi.
Izjemno visoka učinkovitost: En stroj lahko vsako uro izdela na stotine metrov okvirjev. Avtomatizira delo
na desetine fizičnih delavcev.
Vrhunska natančnost in doslednost: vsak izdelan kos je enak. To odpravlja človeške napake. To vodi do
hitrejša, lažja in natančnejša montaža na kraju samem. Zgradbe se dvigajo bolj naravnost in resnične.
Izjemna trdnost in vzdržljivost: Pogonski sistem menjalnika je neverjetno robusten. Zasnovan je za težke,
stalno uporabo v industrijskih okoljih. Ima dolgo življenjsko dobo z minimalnim vzdrževanjem.
Velika prilagodljivost: s spreminjanjem nabora valjev ("forma zvitka") lahko isti stroj proizvaja različne profile.
Proizvajalec lahko hitro preklopi z izdelave čepov na gosenice ali podboje. To doda izjemno vsestranskost proizvodnje.
Občutno znižanje stroškov: Začetna naložba se izravna z visokim donosom. Stroj se dramatično spusti
stroške dela, zmanjša materialne odpadke in pospeši dokončanje projektov, kar poveča splošno dobičkonosnost.
Izboljšana varnost: Avtomatizacija zmanjša potrebo delavcev po rokovanju z ostro pločevino z orodjem. To znižuje
nevarnost ureznin, nategov in drugih poškodb v delavnici.
Primarni scenariji uporabe
Ti jekleni stroji za oblikovanje valja, ki jih poganja menjalnik, so bistveni pri vseh operacijah, ki vključujejo lahke jeklene okvirje.
Gradnja stanovanjskih zgradb: Ti stroji se običajno uporabljajo za izdelavo komponent za notranjo opremo in
zunanjih sten, talnih tramov in strešnih nosilcev v stanovanjskih in stanovanjskih zgradbah.
Komercialna gradnja: Ta stroj je idealen za proizvodnjo komponent za notranje predelne stene, stropne mreže in
zunanje zavese v poslovnih stavbah, kot so pisarne, hoteli, bolnišnice in šole.
Industrijska gradnja: Za gradnjo skladišč, tovarn in drugih velikih industrijskih struktur, kjer so dolgi
potrebni so razponi in čiste linije.
Obrati za proizvodnjo hladno oblikovanega jekla (CFS): To so glavne stranke. Podjetje je specializirano za
proizvodnja prefabriciranih stenskih panelov, okvirjev in drugih komponent za gradbeništvo.
Modularna in montažna gradnja: To je rastoče področje. Natančnost strojno izdelanih komponent je popolna
za modularno gradnjo zunaj lokacije, kjer so plošče izdelane v tovarni in sestavljene na lokaciji.
Potek dela v proizvodnji
Proces od surovine do končnega izdelka je poenostavljen, neprekinjen tok.
1. korak: naročilo in programiranje
Operater prenese vse specifikacije naročila - vključno z dimenzijami profila, dolžino, količino in luknjanjem
vzorcev—iz naročilnice neposredno v PLC stroja z uporabo zaslona HMI.
2. korak: Nalaganje materiala
Ko viličar naloži tuljavo na odvijalnik, operater poda vodilni konec skozi izravnalno enoto in
v prve oblikovalne valje.
3. korak: Nastavitev stroja (menjava zvitka - če je potrebno)
Preklop na drug profil zahteva, da upravljavec zamenja oblikovalne valje na gredi – proces, ki
predstavlja najbolj zamuden korak pri prehodu. Sodobni stroji si prizadevajo, da bi bil ta proces čim hitrejši
mogoče.
4. korak: Postopek oblikovanja in prebijanja
Operater zažene stroj. Odvijalnik dovaja jekleni trak. Med oblikovanjem enota za štancanje
istočasno ustvarja vnaprej programirane luknje.
5. korak: Rezanje na dolžino
Popolnoma oblikovan in preluknjan profil doseže rezalni sistem. Leteči izklopni sistem se premika s profilom,
naredi čisti rez in se vrne v začetni položaj. Proces je kontinuiran.
6. korak: Izpis in zlaganje
Končane kose transportiramo, zložimo, povežemo v svežnje in označimo, tako da so pripravljeni za odpremo.
7. korak: Nadzor kakovosti
Da bi zagotovili dosledno kakovost, delavci občasno preverjajo dimenzije, obliko in namestitev lukenj
specifikacije. To zagotavlja stalno kalibracijo stroja in skladnost s standardi.
Hot Tags: Jekleni stroj za valjanje, ki ga poganja menjalnik
Pošljite povpraševanje na Parfu, da pridobite informacije o cenah in projektih za stroje za oblikovanje valja, stroje za sendvič plošče, dodatke za stroje za oblikovanje valja. Zagotavljamo odgovor v 24 urah.
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov.Politika zasebnosti