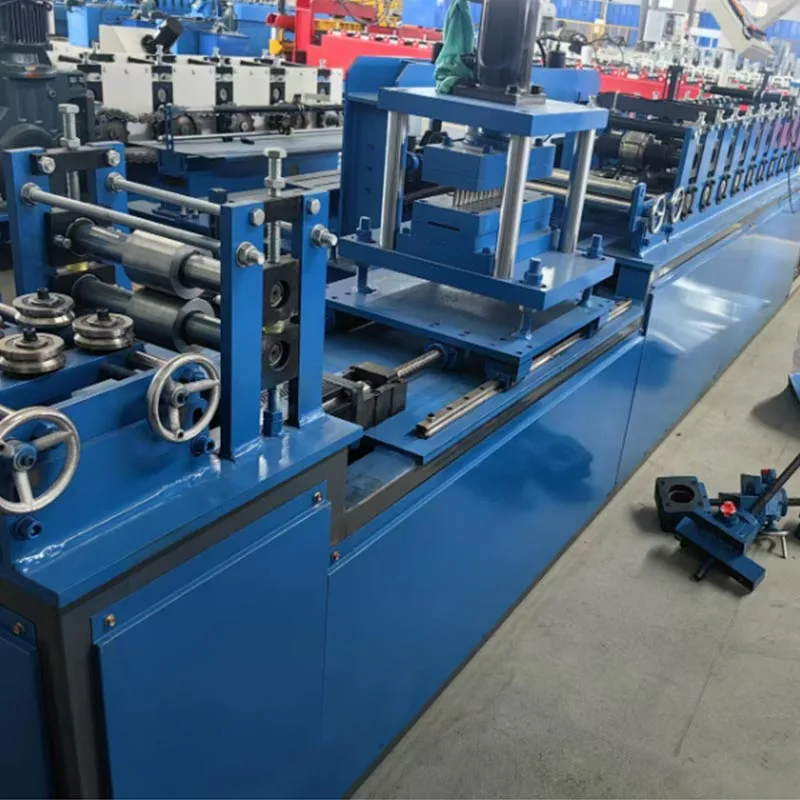
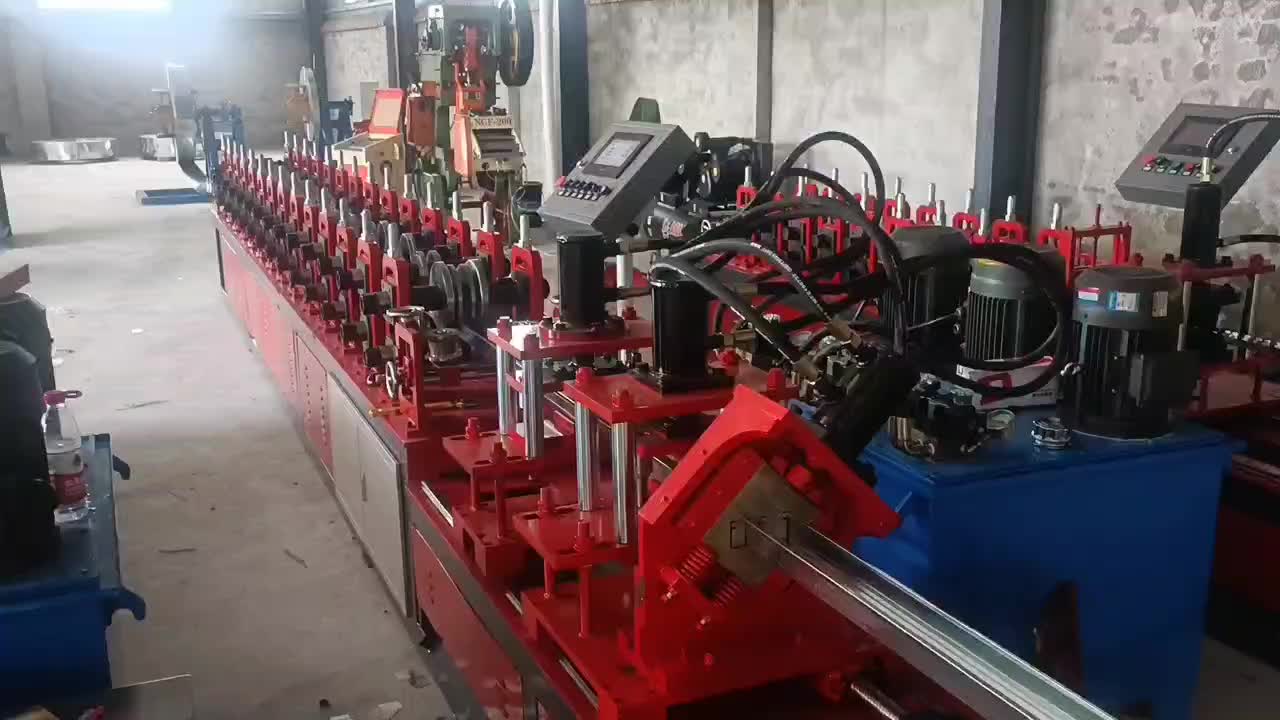
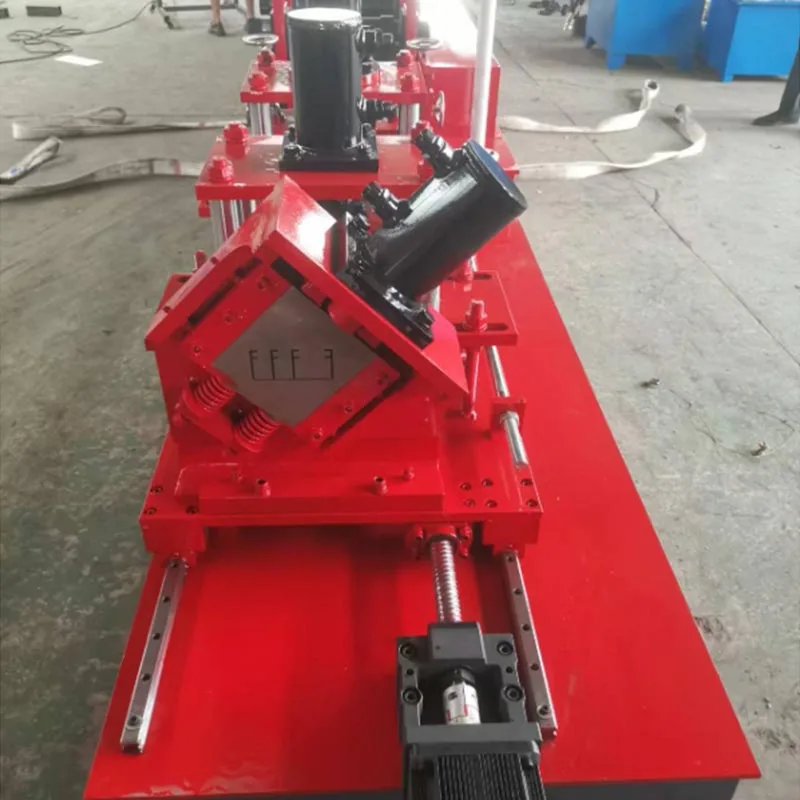
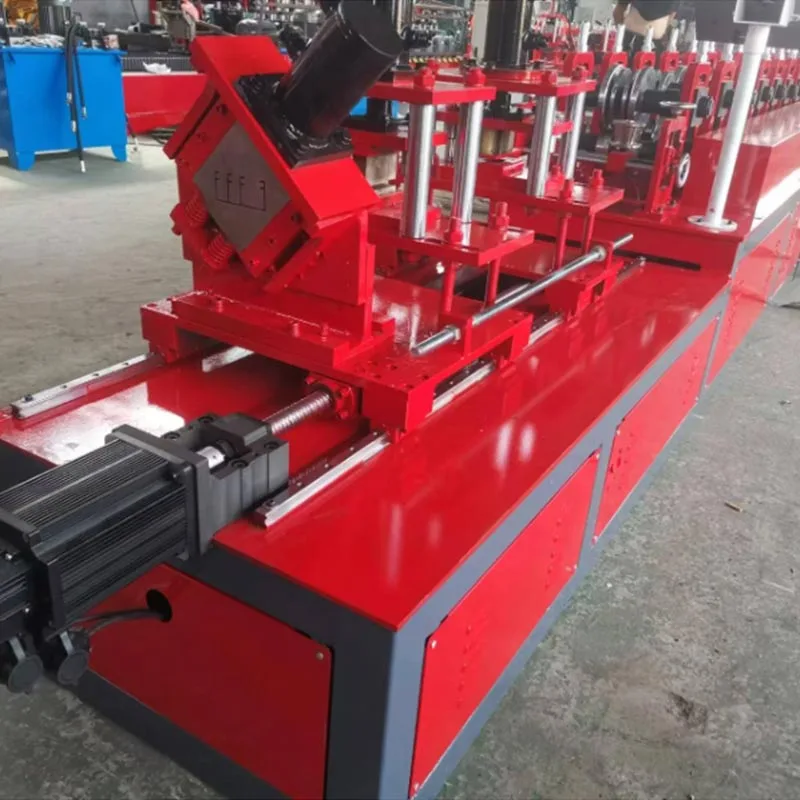
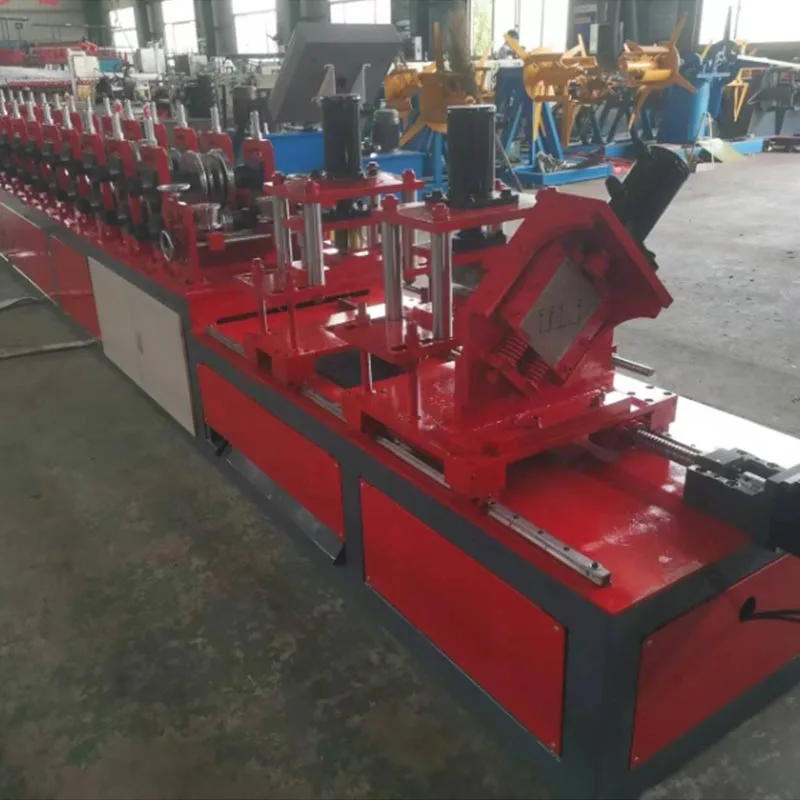
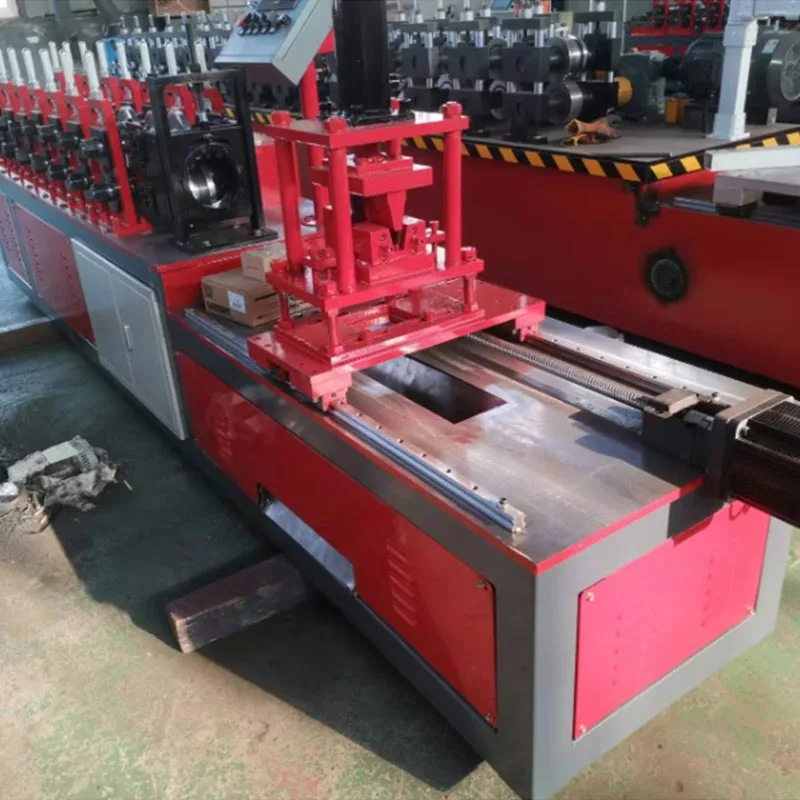
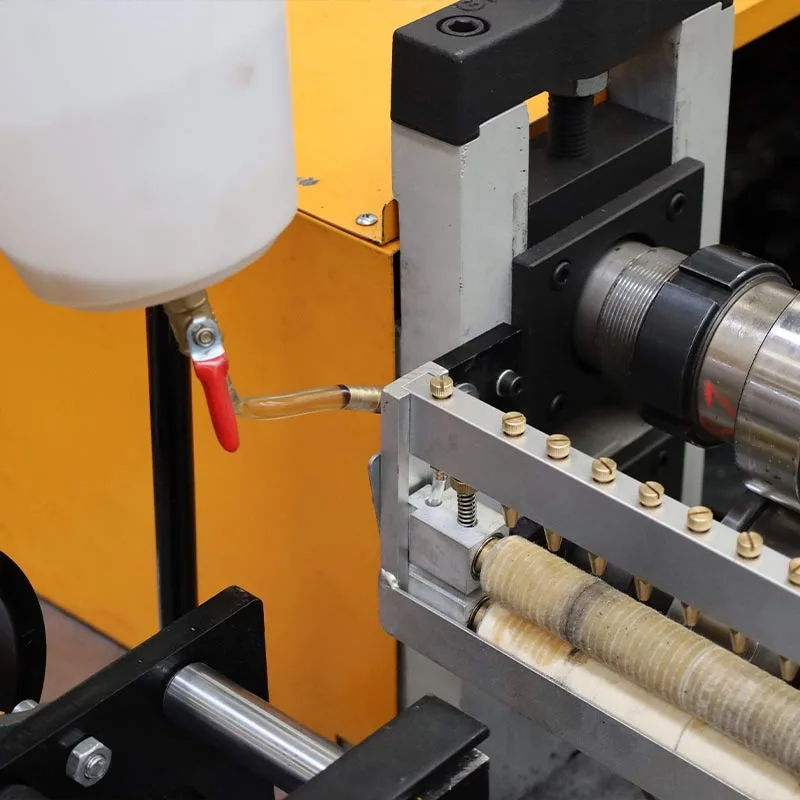
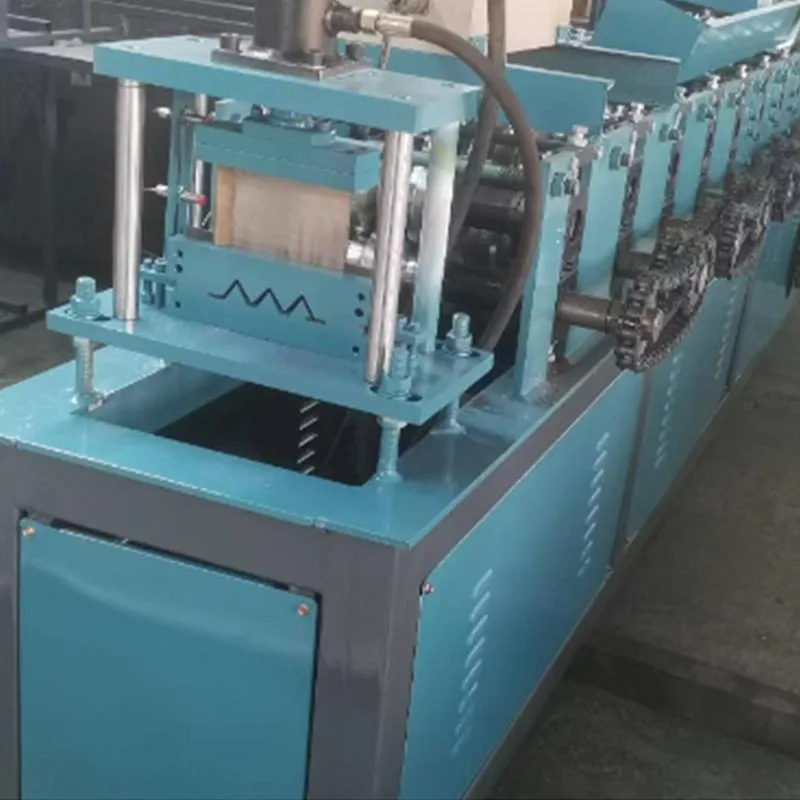
Light Steel Keel Machine Two-in-one Machine, ki ga proizvaja Parfu International Trading Co., Ltd., je napreden kos industrijske opreme. Zasnovan je za gradbeništvo. Ta stroj proizvaja dve bistveni komponenti okvirja. To so navpični čepi in steza (imenovana tudi zgornji in spodnji tekač ali nebesna in zemeljska kobilica).
Tradicionalno so ti profili zahtevali dva ločena stroja. Ta novi sistem dva v enem združuje obe funkciji. To
je
zelo učinkovita rešitev, ki prihrani prostor. Stroj Light Steel Keel Machine Two-in-one Machine tvori te komponente iz
navita
pocinkani jekleni trakovi. Deluje z visoko natančnostjo in hitrostjo.
Ta stroj je ključnega pomena za moderne suhomontažne in lahke jeklene konstrukcije. To
pomaga
ustvarite skelet za stene in strope. Njegova integrirana zasnova predstavlja pomemben korak naprej v gradbeništvu
izdelava materiala.
Podroben opis
Light Steel Keel Machine Two-in-one Machine je popoln sistem za oblikovanje valja. To ni preprost stroj. Postopek
se začne pri odvijalniku (izplačilno stojalo). Njegova naloga je, da drži tuljavo surovine in jo gladko podaja v
proizvodna linija.
A. To je izhodišče.
Drži veliko tuljavo surovine. Material je običajno pocinkan jekleni trak. Odvijalec hrani
gladko in dosledno vstavite v stroj. Pogosto ima zavorni mehanizem. To preprečuje, da bi se tuljava
prehitro odvijanje.
B. Vodilna in izravnalna naprava
Ta enota popravlja krivulje in odstranjuje zasuke iz jeklenega traku. Splošči material pred oblikovanjem
postopek. To je bistvenega pomena za izdelavo ravnih in natančnih izdelkov.
C. Odvijalnik na servo pogon (neobvezno, vendar pogosto)
To je sofisticiran sistem hranjenja. Za visoko natančno krmiljenje uporablja servo motor. Vleče material
naprej v natančnih dolžinah. To je bistveno za postopek razreza na dolžino. Zagotavlja vsak čep in gosenico
je enake določene dolžine.
D. Glavna postaja za oblikovanje valja
To je srce stroja. Sestavljen je iz niza stojal valjarne. Vsako stojalo ima komplet kaljenih
jekleni valji (matrice). Oblika teh valjev je specifična.
Trak gre skozi vsako zaporedno stojalo. Pri vsakem koraku valji postopoma upogibajo jeklo. Oblikujejo ga
v končni profil. Za stroj dva v enem je ta postaja zasnovana tako, da oblikuje profile čepov in gosenic.
E. Mehanizem za preklapljanje med profili
To je glavna funkcija, zaradi katere je "dva v enem". To nista dva stroja, povezana skupaj. To je ena inteligentna
sistem. Preklop se lahko izvede na dva glavna načina:
Ročna menjava valjev: Operater fizično zamenja nekatere valje v postaji za oblikovanje. Ta metoda je
stroškovno učinkovito. Primeren je za tovarne, ki jim ni treba pogosto menjavati profilov.
Samodejno/servo preklapljanje: To je naprednejši sistem. Stroj uporablja servo motorje za premikanje določenih valjev
in iz položaja. Preklop se izvede prek nadzorne plošče. Je hiter in zahteva minimalno ročno delo.
To močno skrajša čas izpadov med proizvodnimi serijami.
F. Enota za prebijanje in zarezovanje
Čepi pogosto potrebujejo luknje za vodovodne in električne napeljave. Tiri morda potrebujejo zareze za spajanje ali ojačitev.
Ta enota je opremljena s hidravličnimi ali pnevmatskimi luknjači. Ustvari te luknje in zareze z visoko natančnostjo.
Vzorec luknjanja je programabilen.
G. Rezalni sistem
Ko je profil v celoti oblikovan, ga odrežemo na želeno dolžino. To se običajno izvaja s hidravličnim letenjem visoke hitrosti
rezalna žaga. Rezalnik se premika skupaj z materialom. Omogoča čist rez brez robov. Nato se vrne na začetek
položaj za naslednji del. Dolžina reza se nastavi v krmilnem sistemu.
H. Izhodna miza in zlagalnik
Končane čepe ali gosenice se transportirajo iz stroja. Sprejme jih izhodna tabela. Pogosto avtomatski
zlagalnik šteje kose. Zloži jih v čiste sklade za enostavno rokovanje in pošiljanje. To avtomatizira finale
korak postopka.
Standardni parametri
Parametri tega lahkega jeklenega stroja s kobilico dva v enem se lahko razlikujejo glede na proizvajalca in model. Tukaj so tipični
specifikacije:
Parameter
Razpon specifikacij
Opombe
Debelina materiala
0,4 mm - 1,2 mm
Običajno 0,5 mm, 0,6 mm, 0,8 mm za večino aplikacij.
Širina materiala
100 mm - 200 mm
To se nanaša na širino jeklene tuljave.
Dimenzije končnega izdelka
- Globina čepa
50 mm - 150 mm
Običajne velikosti: 50 mm, 75 mm, 100 mm, 150 mm.
- Širina koloteka
Ujema se z globino čepa
Gosenica je zasnovana tako, da se popolnoma prilega čepu.
Hitrost proizvodnje
15 - 45 metrov na minuto
Hitrost je odvisna od kompleksnosti profila in modela stroja.
Postaje za oblikovanje valja
18 - 25 postaj
Več postaj omogoča bolj gladko in natančnejše oblikovanje.
Moč glavnega motorja
10 KM - 25 KM
Napaja postaje za oblikovanje zvitkov.
Nadzorni sistem
PLC z zaslonom na dotik
Blagovne znamke, kot so Siemens, Mitsubishi ali Allen-Bradley, so pogoste.
Natančnost rezanja
± 0,5 mm
Zelo visoka natančnost za dosledne dolžine delov.
Ključne prednosti
Združuje dve funkciji, vendar zahteva manj prostora kot dva ločena stroja. To pomeni manjši odtis in
znatno nižji stroški za površino, namestitev in vzdrževanje.
To je en stroj namesto dveh. To prihrani veliko tovarniškega prostora.
Začetna naložba je nižja od nakupa dveh ločenih strojev.
Zmanjša stroške za elektriko in vzdrževanje.
Visoka prilagodljivost in hitra menjava:
Proizvajalci lahko preprosto preklapljajo med izdelavo čepov in gosenic.
To jim omogoča hiter odziv na zahteve trga.
Samodejni preklop zagotavlja brezhibne in hitre preklope. To ohranja čas izpadov na absolutni minimum.
Vrhunska kakovost izdelave:
Integrirana zasnova zagotavlja, da se profili čepov in gosenic popolnoma ujemajo. Posledica tega je boljše prileganje,
močnejši gradbeni okvir. Postopek valjanja ustvari dosleden, visokokakovosten izdelek.
Prihranki pri delu in enostavna uporaba:
En stroj zahteva le enega ali dva operaterja. Avtomatiziran postopek zmanjšuje potrebo po visoko kvalificirani delovni sili.
Nadzorni sistem PLC omogoča preprosto in intuitivno upravljanje.
Povečana splošna produktivnost:
Celoten proces, od zvitka do končne palete, je neprekinjeno in zelo optimizirano potovanje. Ta integrirana
pristop zagotavlja znatno povečanje splošne produktivnosti.
Visoke hitrosti in minimalni izpadi vodijo do večje proizvodnje na izmeno.
To poveča zmogljivost in donosnost proizvajalca.
Scenariji uporabe
Ta lahek jekleni stroj s kobilico, dva v enem, je specializiran za proizvodnjo osnovnih komponent za vrsto
konstrukcijski sistemi.
Notranje predelne stene:
Proizvaja žebljičke in tirnice za nenosilne zidove znotraj zgradb. Uporabljajo se v pisarnah, hotelih,
bolnišnice in stanovanjska stanovanja.
Spuščeni stropi:
Vsestranskost stroja se razširi na natančno izdelavo glavnih vodil in stenskih kotov za visečo stropno mrežo
sistemi.
Lahek jekleni okvir (LGSF):
V sodobni gradnji so celotne zgradbe izdelane s hladno oblikovanimi jeklenimi okvirji. Ta stroj je specializiran za
izdelava stenskih okvirjev, potrebnih za te strukture.
Proizvajalci materialov:
Primarni uporabniki so tovarne, specializirane za proizvodnjo lahkih jeklenih profilov za gradbeništvo.
Te materiale dobavljajo gradbenim podjetjem in distributerjem.
Potek dela v proizvodnji
Delovanje stroja Dva v enem iz Light Steel Keel sledi jasnemu, logičnemu zaporedju.
1. korak: Priprava in nastavitev
Na odvijalnik namestite tuljavo iz pocinkanega jekla. Upravljavec ga mora nato varno zakleniti na svoje mesto. The
vodilni konec traku se dovaja ročno skozi vodilo v prvo postajo za oblikovanje. Na nadzorni plošči
operater izbere želeni profil (čep ali tir). Operater nastavi zahtevano dolžino, količino in
prebijanje podrobnosti za konfiguracijo opravila.
2. korak: Postopek oblikovanja valja
Glavni motor se zažene. Valji na vsaki postaji se začnejo vrteti. Jekleni trak se vleče skozi stroj. To
poteka skozi vsako postajo oblikovanja. Oblika se postopoma upogne v končno obliko C (čep) ali U (proga)
profil. Če ima stroj avtomatski preklop, se ustrezni valji sami prilagodijo izbranemu profilu.
3. korak: luknjanje in zarezovanje
Ko se oblikovani profil premakne naprej, gre pod prebijalno enoto. Hidravlični udarci se spustijo. Ustvarjajo
natančne luknje v mreži čepov ali zareze v gosenicah. To se zgodi v neprekinjenem gibanju.
4. korak: Rezanje na dolžino
Popolnoma oblikovan in preluknjan profil se nadaljuje do rezalne površine. Senzor zazna sprednji del profila. The
servo odvijalnik zagotavlja pravilno dolžino podajanja. Leteča rezalna žaga se vpne na profil. Premika se
z njim. Žagin list naredi čist, pravokoten rez. Po končanem rezu se žaga samodejno umakne in
se vrne v svoj natančen začetni položaj.
5. korak: Izpis in zlaganje
Končni čep ali gosenica se prenese na izhodno mizo. Avtomatski števec sledi proizvodnji, enkrat pa a
dosežena prednastavljena količina, jih mehanizem za zlaganje oblikuje v čist sveženj. Ta sveženj je nato pripravljen za
pripenjanje in odstranitev.
6. korak: Zamenjava in ponovitev
Zamenjava izdelkov je preprosta: operater izbere nov profil na HMI. Stroj se bodisi samonastavi oz
vodi operaterja skozi spremembo. Proizvodnja se nato ponovi za novo serijo.
More than a machine, Light Steel Keel Machine Two-in-one Machine is a strategic upgrade: unparalleled flexibility, significant
cost reduction, and guaranteed high quality. By automating stud and track production, it enables manufacturers to meet
global demand profitably, making it the definitive technology for efficient lightweight steel frame manufacturing.
Pošljite povpraševanje na Parfu, da pridobite informacije o cenah in projektih za stroje za oblikovanje valja, stroje za sendvič plošče, dodatke za stroje za oblikovanje valja. Zagotavljamo odgovor v 24 urah.
Piškotke uporabljamo, da vam ponudimo boljšo izkušnjo brskanja, analiziramo promet na spletnem mestu in prilagodimo vsebino. Z uporabo te strani se strinjate z našo uporabo piškotkov.Politika zasebnosti